- تولید گاز استیلن خلوص بالا
- 09052614263
- 09122590507
- info@sapragas.com
دوده صنعتی و بهبود کیفیت و چسبندگی آن

رابطه بین دوده و استیلن را میدانید؟ کاربرد آن را چطور؟
می 31, 2021
گاز استیلن آزمایشگاهی و تکنیکهای استفاده از آن دستگاه جذب اتمی
مارس 30, 2023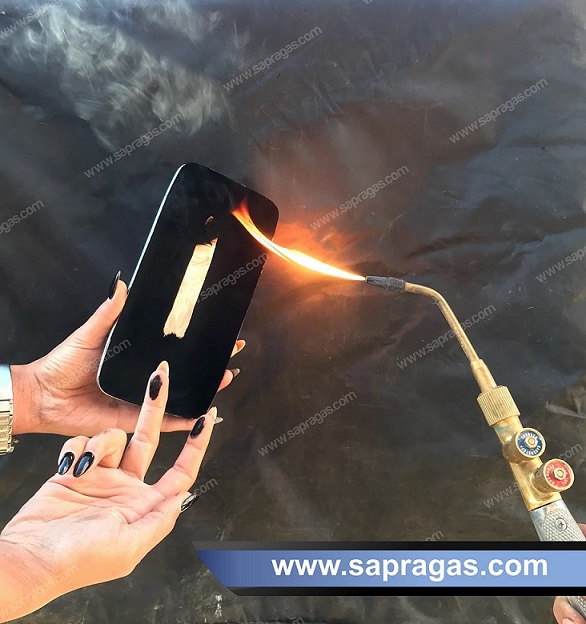
گروه تحقیقاتی ساپرا گاز در این مقاله نحوه تولید دوده صنعتی با کیفیت مورد نظر و بهبود چسبندگی آن به قالب ریختهگری را ارائه داده است. میدانیم که یکی از کاربردهای استیلن تولید دوده صنعتی است که میتوانید در مقاله هر آنچه که راجعبه استیلن باید بدانیم در سایت ساپرا گاز مطالعه فرمایید.
ترکیب گاز استیلن و شعله خنثی جهت بهبود کیفیت دوده صنعتی
لایههای دوده صنعتی تولیدشده از شعله مخلوط گاز حاوی استیلن را میتوان با محدودیت استفاده کرد، زیرا ضخامت آنها نامنظم است و همچنین بهراحتی از سطحی که روی آن اعمال شدهاند، جدا میشوند.
قبلاً تلاشهایی برای دستیابی به چسبندگی بهبودیافته لایه دوده به پایه، با مخلوطکردن یک گاز پیشران با گاز آلی که قرار است قبل از فرآیند احتراق سوزانده شود، انجام شده است.
این امر باعث میشود گازهای تشکیلدهنده شعله با سرعت بیشتری به سمت سطح هدایت شوند و کیفیت لایه دوده، بهویژه از نظر قدرت چسبندگی آن به سطح، بهبود یابد.
برای مطالعه کاربردها و ویژگیهای دوده صنعتی، میتوانید مقاله «رابطه بین...» را مطالعه کنید. دوده و استیلن را مطالعه نمایید. لایهای از دوده صنعتی تولیدشده به روش معمولی برای ریختهگری فولاد، نوارهایی با ضخامت کم هستند. هنگامی که نوارهای فولادی با چنین ضخامت کمی ریختهگری میشوند، فولاد مذاب روی یک نوار نقاله خنککننده که از فولاد نیز ساخته شده است، ریخته میشود. بهمنظور جلوگیری از ذوب فولاد مذاب با نوار نقاله خنککننده که از زیر خنک میشود، نوار نقاله خنککننده باید با روکش تهیه شود. در حال حاضر، هیچ فرآیندی در دسترس نیست که با کمک آن بتوان پوششهای دائمی تولید کرد. برای بهبود کیفیت و ضخامت لایه دوده صنعتی تولیدشده، یک شعله قابلملاحظه خنثی بر روی لایه دوده اثر میگذارد. منظور از «بهطور قابل ملاحظهای خنثی»، شعله گاز یا مخلوط گازی است که اثر اکسیدکننده یا کاهنده قابل ملاحظهای ندارد.
ویژگیهای لایه دوده صنعتی بهبودیافته
این عملیات باعث یکپارچهشدن لایه دوده میشود که بهموجب آن، ذرات دوده که بهطور بسیار متنوع در سطح پوشش تشکیل میشوند، با توجه به اندازه، توزیع و ضخامت لایه، همگن میشوند. لایه دوده اصلاحشده، چگالی قابلتوجهی پیدا میکند که هرگونه نفوذ فلز مذاب را غیرممکن میکند. ذرات دوده که در ابتدا نسبتاً درشت هستند، معمولاً به کمتر از نصف اندازه اولیه خود کاهش مییابند. علاوه بر این، قدرت چسبندگی لایه دوده صنعتی بر روی مواد پایه افزایش مییابد. اثر دیگر این اصلاح که قابلمشاهده است، تغییر سطح لایه از سیاه مات به سیاه براق است. این سطح را میتوان با رنگ سیاه خودرو با بالاترین درجه صافی سطح ممکن مقایسه کرد. این یک سطح تصفیهشده است که عملاً فاقد زبری بوده و ازآنجاییکه معمولاً دوده نباید در طول اصلاح (درمان) بعدی جمع شود یا حذف شود، بهتر است برای تصفیه بعدی از مخلوطی از گاز جداکننده یا گاز سوختنی، مانند گاز استیلن و اکسیژن، استفاده شود. به این ترتیب، رفتار خنثی گاز را میتوان تضمین کرد؛ بهطوریکه شعله تولیدشده با آن، چگالی بالاتری ایجاد میکند؛ یعنی باعث کاهش تخلخل لایه دوده، با کوچکترین اندازه ذرات قابلدستیابی، میشود. با استفاده از این فرآیند، میتوان لایه دوده را در هر مورد، با ضخامت لایه بهینه برای هر منظور تولید کرد.چگونگی افزایش ضخامت لایه دوده هنگام ریختهگری فولاد
این کار با تسطیح لایه دوده تا ضخامت نهایی مطلوب، با کمک شعلهای که برای اکسیدشدن تنظیم میشود، انجام میشود. بدیهی است که در این حالت، ابتدا لایه ضخیمتری از دوده بر روی سطح مربوطه رسوب میکند. میتوان لایههای قابلاعتمادی با ضخامت ۵ تا ۲۰۰ گرم تولید کرد. این روش امکان تطبیق لایه دوده را دقیقاً با الزامات هنگام ریختهگری فولاد برای تشکیل نوارها فراهم میکند. این شرایط ناشی از زمانی است که در طی آن، فولاد ریختهگریشده با لایه تماس پیدا میکند که باز هم به سرعت ریختهگری بستگی دارد، و انتقال حرارت از طریق لایه دوده که با سرعت ریختهگری مطابقت دارد. نوار نقاله خنککننده را میپوشاند که خنکشدن آن تضمین میکند که نوار ریختهگری بهطور یکنواخت در انتهای قالب گردان یا نوار نقاله خنککننده جامد شود. زمان تولید، یعنی زمانی که قرار است نوار بدون وقفه ریختهگری شود، نیز نقش دارد. لایه دوده تولیدشده مطابق با اختراع را میتوان با تمام این شرایط مطابقت داد.تأثیر لایه دوده صنعتی بهبودیافته در عملیات ریختهگری
مزیت خاص استفاده از اختراع این است که طول عمر نقاله خنککننده هنگام ریختهگری نوارهای نازک فولاد میتواند بهطور قابلتوجهی افزایش یابد. نشان داده شده است که دودهای که با کاربرد شعله تولید میشود و متعاقباً تحت درمان قرار میگیرد، دارای خواص هدایت حرارتی عالی و استحکام لایه بالایی است. خاصیت چسبندگی بر روی نوار نقاله خنککننده که با این فرآیند بهدست آمده است، از یک طرف، و قابلیت جداشدن این لایه نسبت به محصول ریختهگری، از طرف دیگر، باعث خمشدن نوار پوششدادهشده بدون پوستهپوستهشدن لایهها و عدم چسبندگی به آن میشود. محصول ریختهگری این لایه همچنین تا حد زیادی در برابر ضربه جریانهای سریع و جتهای گاز مقاوم است.بررسی شکل ظاهری دوده صنعتی
طبق آزمایش انجام شده ذرات دوده تهنشین شده روی سطح قالب عمدتأ شکل کروی داشته و اندازه آنها حدود 20 نانومتر بود. پس از واکنش با مذاب، شکل آنها به دلیل گرافیتی شدن به چندضلعی تبدیل شد. با افزایش سرعت جریان اکسیژن تا 0.6 لیتر در دقیقه، مقدار باقیمانده دوده پس از عملیات حرارتی تقریبا ثابت نگهداشته شد، اما مقدار باقیمانده به سرعت با افزایش بیشتر نرخ جریان اکسیژن افزایش یافت. میکروسکوپ الکترونی عبوری:

a) گاز استیلن بدون اکسیژن از پیش مخلوط

گاز استیلن با اکسیژن از پیش مخلوط شده

a) ذره اولیه

b) ذرات پس از اکسیداسیون فاز گاز

سرعت جریان استیلن بدون اکسیژن از پیش مخلوط شده

سرعت جریان اکسیژن با سرعت جریان ثابت استیلن 5 لیتر در دقیقه
تغییرات الگوی XRD دوده صنعتی واکنش داده شده با مذاب:
نمودارهای زیر تغییرات الگو XRD دوده واکنش داده شده با مذاب را نشان میدهد که a)از گاز استیلن بدون اکسیژن از پیش مخلوط شده b) ازگاز استیلن با 0.4 لیتر در دقیقه اکسیژن از پیش مخلوط شده c) از گاز استیلن با 0.8 لیتر در دقیقه اکسیژن از پیش مخلوط شده d) از گاز استیلن با 1 لیتر در دقیقه اکسیژن از پیش مخلوط شده است.


دوده صنعتی و بهبود کیفیت و چسبندگی آن
بررسی شکل ظاهری دوده صنعتی
دوده صنعتی یا Carbon Black یکی از مواد پرکاربرد در صنایع مختلف است که کیفیت، ساختار و میزان چسبندگی آن میتواند بر عملکرد محصول نهایی تأثیر بگذارد. از آن در تولید لاستیک، پلاستیک، رنگ، جوهر چاپ، کابل و برخی محصولات صنعتی استفاده میشود. کیفیت دوده صنعتی به عواملی مانند اندازه ذرات، سطح ویژه، ساختار ذرات، میزان ناخالصی و نحوه پراکنش آن در ماده پایه بستگی دارد. یکی از موضوعات مهم در استفاده از دوده صنعتی، چسبندگی و پراکنش مناسب آن است.
اگر دوده به خوبی در ترکیب پخش نشود، میتواند باعث ایجاد تجمع ذرات، کاهش یکنواختی محصول و افت خواص نهایی شود . عوامل مؤثر بر کیفیت دوده صنعتی اندازه و یکنواختی ذرات سطح ویژه و ساختار دوده میزان رطوبت و ناخالصیها شرایط تولید و نگهداری نحوه اختلاط با ماده پایه دما،
زمان و سرعت فرآیند اختلاط چگونگی چسبندگی آن را بهبود دهیم؟
برای افزایش چسبندگی، ابتدا باید پراکنش یکنواخت دوده در ماده پایه ایجاد شود. انتخاب گرید مناسب دوده متناسب با کاربرد، کنترل رطوبت، استفاده از شرایط مناسب اختلاط و در صورت نیاز استفاده از مواد سازگارکننده یا افزودنیهای مناسب میتواند به بهبود چسبندگی کمک کند. همچنین در فرمولاسیونهای مختلف، نوع دوده صنعتی باید متناسب با نوع رزین، لاستیک یا پلیمر انتخاب شود. زیرا یک گرید ممکن است برای افزایش استحکام مناسب باشد، اما برای ایجاد چسبندگی یا پراکنش بهتر، گرید دیگری عملکرد مناسب تری داشته باشد.
صفحه گاز استیلن خلوص بالا
